
Autor: Vincent, inżynier ds. jakości | DINSEN
Jak powstają kształtki rurowe z żeliwa sferoidalnego? W większości odlewni rozwiązanie składa się z dwóch etapów: odlania korpusu kształtki, a następnie wykonania rowka uszczelniającego na każdej powierzchni kołnierza. DINSEN stosuje inną metodę.kształtki rurowe z żeliwa sferoidalnegoSą produkowane metodą odlewania rowkowego metodą odlewania na miejscu – procesem zbliżonym do kształtu gotowego wyrobu, który formuje rowek uszczelniający podczas odlewania, dzięki czemu nie jest wymagana dodatkowa obróbka. Rezultat: lepsza integralność produktu, krótsze terminy realizacji i niższe koszty, potwierdzone w produkcji komercyjnej od DN50 do DN150.
Wyzwanie: frezowane rowki uszczelniające zwiększają koszty i ryzyko
Przez dziesięciolecia rowek uszczelniający w złączkach kołnierzowych był obrabiany mechanicznie po odlaniu. To niezawodny proces, ale wiąże się z realnymi kosztami.
Obróbka mechaniczna wydłuża cały proces produkcji. Każdy kołnierz musi zostać przetransportowany z odlewni do warsztatu maszynowego, zamocowany, przycięty i sprawdzony, co pochłania robociznę, czas maszynowy i energię przy każdym mocowaniu.
Obróbka skrawaniem powoduje również powstanie gradientu termicznego. Usunięcie materiału powoduje lokalne różnice w grubości przekroju, które zakłócają krzepnięcie i podawanie, zwiększając ryzyko mikroskurczu i porowatości w pobliżu kołnierza.
A frezowane rowki oznaczają większe zapasy produkcyjne i więcej punktów kontroli jakości — więcej zamrożonego kapitału obrotowego i większe ryzyko błędu ludzkiego.
Rozwiązanie: odlewanie bliskie kształtu gotowego eliminuje obróbkę mechaniczną
Odlew o kształcie zbliżonym do kształtu gotowego odlewu formuje rowek uszczelniający bezpośrednio w formie, dzięki czemu rowek ten zestala się wraz z korpusem złączki. Brak konieczności wtórnego usuwania materiału. Brak dodatkowego gradientu temperatury. Brak konieczności obróbki międzyzakładowej.
Jak działa proces
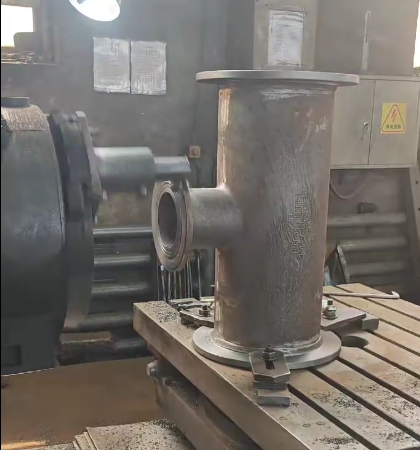
Innowacja tkwi w zespole rdzenia. Tradycyjnie rdzeń kołnierza składa się z trzech zazębiających się części, oznaczonych A, B i C. Inżynierowie DINSEN obrabiają wstępnie uformowany kontur rowka na zewnętrznej powierzchni rdzenia B przed montażem. Po zalaniu formy, zarówno wzór otworów na śruby, jak i rowek uszczelniający nabierają kształtu jako integralna część kołnierza.
Precyzyjne dopasowanie: rowki prowadzące i funkcje zapobiegające rozbieżnościom
Ponieważ geometria rowka zależy od położenia rdzenia, precyzja zaczyna się już na etapie montażu. Rowki prowadzące i elementy zapobiegające rozbieżnościom blokują trzy części rdzenia, gwarantując powtarzalną precyzję montażu od jednej formy do drugiej. Wynik pomiaru: głębokość, szerokość i koncentryczność rowka, które stale spełniają lub przewyższają standardowe wymagania.
Szybsza walidacja dzięki drukowaniu w piasku 3D
Prototypowanie wymagało kiedyś kosztownego oprzyrządowania do tworzenia wzorów. Dzięki drukowi 3D metodą strumienia żywicy, prototypowe zestawy rdzeni powstają w ciągu kilku dni, a nie tygodni. Projektanci weryfikują geometrię rowków, wlewki i podawanie przed rozpoczęciem produkcji – znacznie skracając cykle rozwoju nowych konfiguracji złączek.
Sprawdzone w produkcji: DN50 do DN150
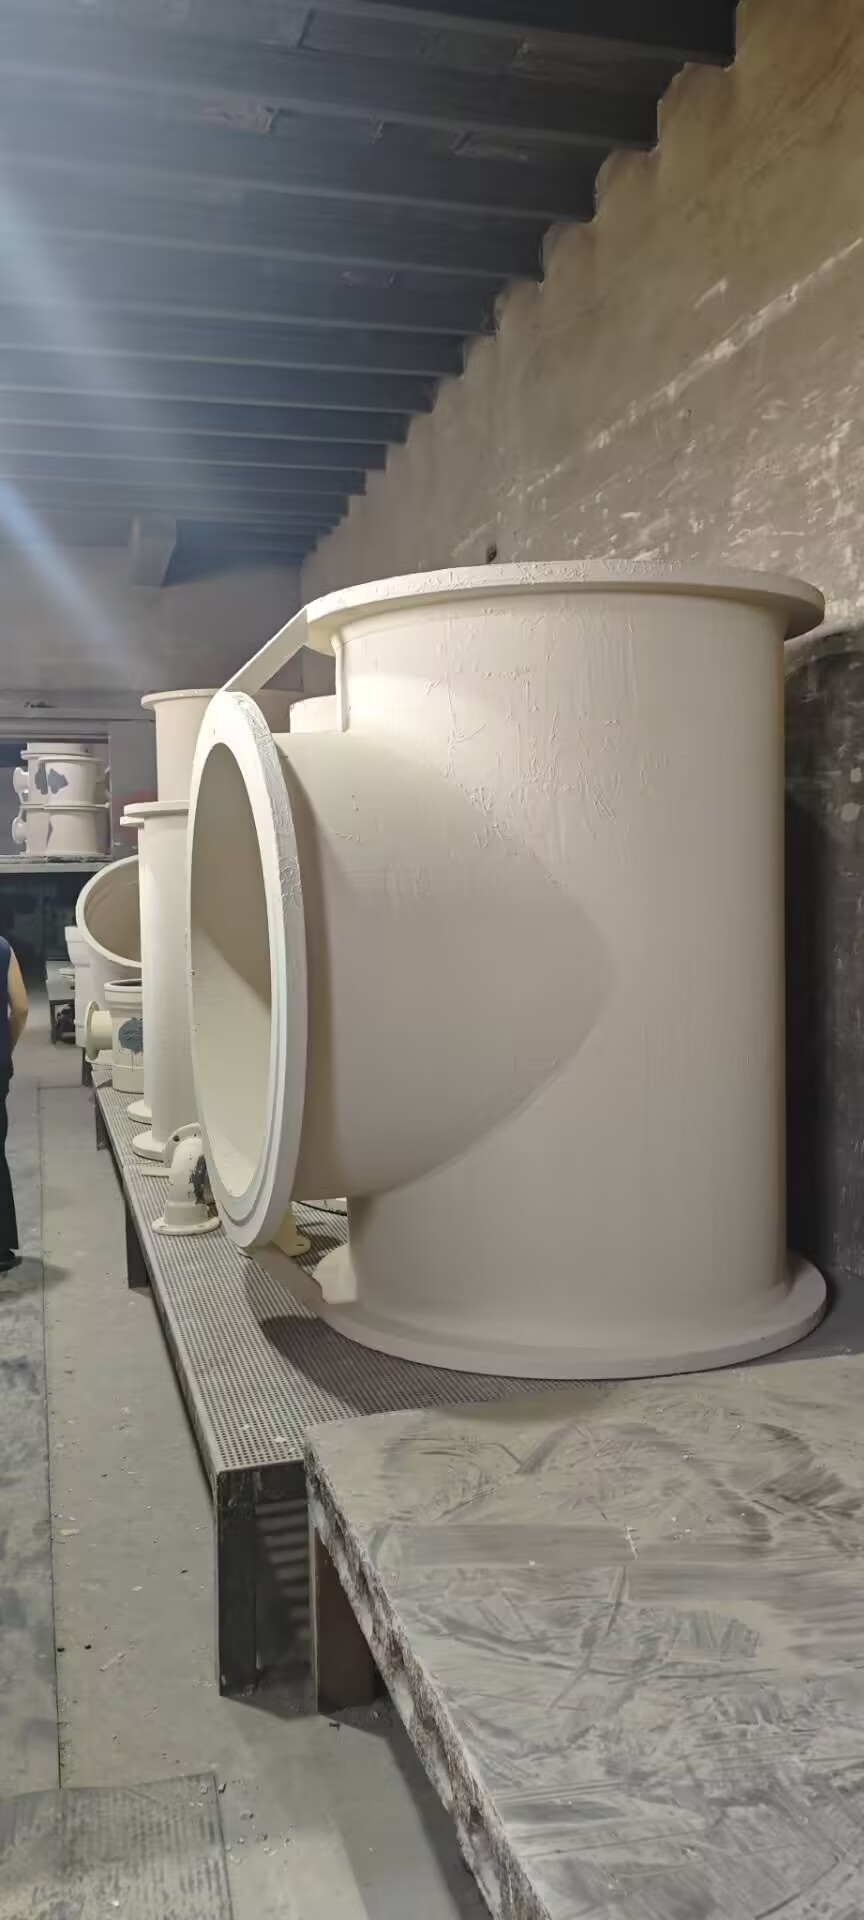
Po wybiciu i oczyszczeniu strumieniowo-ściernym, odlane powierzchnie kołnierzy wykazują wymiary rowków – głębokość, szerokość i koncentryczność – które stale spełniają lub przewyższają standardowe wymagania, bez mierzalnej utraty jakości. Rowki odlewane na miejscu zostały sprawdzone w produkcji komercyjnej w zakresie DN50–DN150, zapewniając taką samą lub lepszą skuteczność uszczelnienia niż rowki obrabiane mechanicznie.Kształtki rurowe z żeliwa sferoidalnego EN545.
Pięć mierzalnych korzyści z rowków odlewanych na miejscu
| Korzyść | Jakie zmiany | Mierzalny wpływ |
| Integralność produktu | Brak gradientu termicznego wywołanego obróbką mechaniczną; lepsze podawanie podczas krzepnięcia | Mniejsza mikrokurczliwość i wady porowatości; lepsza zdolność do utrzymywania ciśnienia |
| Prędkość produkcji | Usunięto etap obróbki, zmniejszono liczbę operacji wykończeniowych | Skrócony harmonogram produkcji; mniejsze zapasy produkcji w toku |
| Redukcja kosztów | Mniejsze zużycie stopionego metalu, mniejsze wykorzystanie obrabiarek, brak konieczności przemieszczania się między zakładami | Większe wykorzystanie materiałów; mniejsze zużycie energii, narzędzi i narzut na pracę |
| Warunki pracy | Mniej etapów szlifowania i wykańczania | Niższy poziom pyłu i hałasu na hali produkcyjnej |
| Prostota procesu | Mniej kroków i punktów kontroli jakości | Większa zdolność procesowa; mniej błędów ludzkich |
Ta sama filozofia wykracza poza ramy rytmów. NaszaSprzęgło blokujące Grip Eumożliwia montaż bez użycia specjalistycznych narzędzi, co pozwala ograniczyć nakład pracy nawet o 30% w porównaniu z tradycyjnymi rozwiązaniami — to kolejny przykład inżynierii, która ogranicza pracę na placu budowy zamiast ją zwiększać.
Często zadawane pytania
1. Czym jest rowek uszczelniający w kołnierzu z żeliwa sferoidalnego?
Rowek uszczelniający to okrągłe wgłębienie w powierzchni kołnierza, w którym mieści się uszczelka lub pierścień uszczelniający typu O-ring. Po skręceniu dwóch kołnierzy, uszczelka ściska się wewnątrz rowka, tworząc szczelne połączenie.
2. Dlaczego rowki uszczelniające są zazwyczaj obrabiane mechanicznie?
Obróbka skrawaniem jest metodą konwencjonalną, ponieważ jest precyzyjna i dobrze poznana. Jej wadami są koszty, czas realizacji oraz ryzyko wystąpienia wad powstałych w wyniku usuwania materiału po jego zestaleniu.
3. Jak działa odlewanie rowkowe metodą odlewania na miejscu?
Kontur rowka jest wbudowany w rdzeń kołnierza — rdzeń B trzyczęściowego zespołu rdzenia. Podczas odlewania rowek formuje się razem z korpusem złączki, dzięki czemu kołnierz nie wymaga późniejszej obróbki.
4. Jaki zakres rozmiarów jest dostępny?
Rowki uszczelniające odlewane na miejscu zostały sprawdzone w produkcji komercyjnej w zakresie DN50–DN150, a ich głębokość, szerokość i koncentryczność są równe odpowiednikom obrabianym maszynowo.
5. Czy odlew na miejscu ma wpływ na ciśnienie lub szczelność?
Nie. Ponieważ rowek powstaje podczas krzepnięcia, nie występuje gradient termiczny ani zmienność grubości przekroju. W rzeczywistości, zmniejszony mikroskurcz poprawia zdolność do utrzymywania ciśnienia.
6. Czy mogę otrzymać prototypy przed rozpoczęciem produkcji masowej?
Tak. Wykorzystując druk piaskowy 3D, szybko wytwarzamy prototypy zestawów rdzeni do walidacji projektu przed przekazaniem ich do produkcji.
O DINSEN — producencie rur i kształtek z żeliwa sferoidalnego
DINSEN to światowej klasy dostawca rur, kształtek rurowych i złączy z żeliwa sferoidalnego, z zakładami produkcyjnymi w Handan w prowincji Hebei. Produkty są zgodne z normami ISO 2531, EN 545, EN 598 i AWWA, a ich produkcję wspiera system zarządzania jakością posiadający certyfikat ISO 9001:2015. Z projektami w ponad 50 krajach – Azji Południowo-Wschodniej, na Bliskim Wschodzie, w Azji Środkowej, Europie i obu Amerykach – DINSEN dostarcza również produkty.Złączki rur spustowych żeliwne EN877do budowy systemów odwadniających.Dowiedz się więcej o DINSEN.
Uzyskaj wycenę
Planujesz projekt wodociągów miejskich, kanalizacji lub rurociągów przemysłowych? Nasi inżynierowie pomogą Ci dobrać odpowiednie kształtki, rozmiary i powłoki – z bezpłatnymi próbkami, kontrolą zewnętrzną i szybką dostawą.Skontaktuj się z DINSEN, aby otrzymać bezpłatną wycenę.
Czas publikacji: 21-08-2026



